Beschaffungsingenieure stehen bei der Beschaffung von Pipeline-Komponenten häufig vor einer großen Herausforderung. Sie müssen die Lücke zwischen zölligen Nennrohrgrößen (NPS) und metrischen Nenndurchmessern (DN) schließen, ohne die Verbindungsintegrität zu beeinträchtigen. Diese Übersetzung erscheint auf dem Papier oft einfach, birgt jedoch versteckte mechanische Risiken in der Praxis. Die Annahme, dass ein 2-1/2-Zoll-Absperrschieber universell zu einer DN65-Rohrleitung passt, führt häufig zu kostspieligen Installationsverzögerungen, nicht übereinstimmenden Lochkreisen und Leckrisiken. Solche Annahmen übersehen die grundlegenden Unterschiede in den regionalen Flanschspezifikationen. Um diese Komplexität zu bewältigen, benötigen Teams einen robusten Verifizierungsprozess, bevor sie Bestellungen erteilen. Dieser Artikel bietet einen strengen, evidenzbasierten Bewertungsrahmen. Wir helfen Ihnen, Maßtoleranzen, Materialspezifikationen und Flanschkompatibilität zu überprüfen, bevor Sie die Beschaffung abschließen.
Wichtige Erkenntnisse
- Ein 2-1/2-Zoll-Absperrschieber und ein DIN-Absperrschieber DN65 haben die gleiche Nenninnenbohrung (65 mm), ihre Flanschverschraubungsabmessungen hängen jedoch vollständig von der angegebenen Norm ab (ASME vs. EN/DIN).
- Die direkte Verschraubung zwischen Flanschen der ANSI-Klasse 150 und DIN PN16 dieser Größe erfordert eine sorgfältige Überprüfung des Lochkreisdurchmessers (BCD) und der Lochanzahl. Sie sind selten ein exakter Ersatz.
- Die Auswahl eines WCB-Absperrschiebers mit Flansch bietet ein optimales Preis-Leistungs-Verhältnis für nicht korrosive Industrieanwendungen mit hohem Druck, sofern die Temperaturgrenzen strikt eingehalten werden.
- Für eine erfolgreiche Implementierung ist vor dem Kauf eine Prüfung der Bauabmessungen, der Druck-Temperatur-Werte und der Dichtungssitzflächen erforderlich.
Die Realität der nominalen Äquivalenz von 2-1/2 Zoll bis DN65
Um die Fluiddynamik genau zu berechnen, verlassen sich Ingenieure stark auf die Nenninnengrößen. Ein 2,5-Zoll-NPS-Rohr lässt sich in Standardberechnungen für den Flüssigkeitsdurchfluss direkt in eine DN65-Rohrleitung umwandeln. Beide Maßbezeichnungen stehen für einen nominalen Innendurchmesser von etwa 65 Millimetern. Systementwickler verwenden diese spezifischen Zahlen austauschbar, wenn sie Industriepumpen dimensionieren, Durchflussmesser entwerfen oder Reibungsdruckverluste in einem riesigen Rohrleitungsnetz abschätzen. Die Strömungseigenschaften, einschließlich Flüssigkeitsgeschwindigkeit und Volumenkapazität, bleiben bei beiden Dimensionsbezeichnungen nahezu identisch. Sie können sich darauf verlassen, dass die hydraulische Leistung perfekt aufeinander abgestimmt ist.
Unmittelbar hinter diesem internen Flüssigkeitsweg besteht jedoch eine massive Standardisierungslücke. Die äußere Gehäusegeometrie, die gesamte Baulänge und die Flanschlochkreise folgen völlig unterschiedlichen Regulierungspfaden. Petrochemische Systeme in Nordamerika unterliegen im Allgemeinen den ASME- und ANSI-Vorschriften. Europäische Industriesysteme halten sich strikt an DIN- und EN-Normen. Auch wenn die gepumpte Flüssigkeit reibungslos durch genau dieselbe 65-mm-Öffnung fließt, sehen die physischen Ventilkörper aus Metall ganz anders aus und passen auch ganz anders.
Wir empfehlen dringend, eine häufige, kostspielige Beschaffungsfalle zu vermeiden. Die Bestellung einer schweren Industriekomponente ausschließlich auf der Grundlage der umgangssprachlichen Abkürzung „2-1/2 Zoll“ oder „DN65“ führt zu einer Katastrophe auf der Baustelle. Sie müssen die entsprechende Flanschabmessung und Drucknorm explizit angeben. Beispielsweise wird ein nach EN 1092-1 hergestellter Betriebsleiter entdecken diesen kostspieligen Fehler häufig erst, wenn Rohrmonteure versuchen, die schwere Stahleinheit an ihren Platz zu heben. Definieren Sie neben dem Nenndurchmesser immer auch den übergreifenden regionalen Standard, um eine nahtlose Feldintegration zu gewährleisten. DIN-Absperrschieber DN65 mechanisch mit einer ASME B16.5-Rohrleitung in Konflikt geraten.
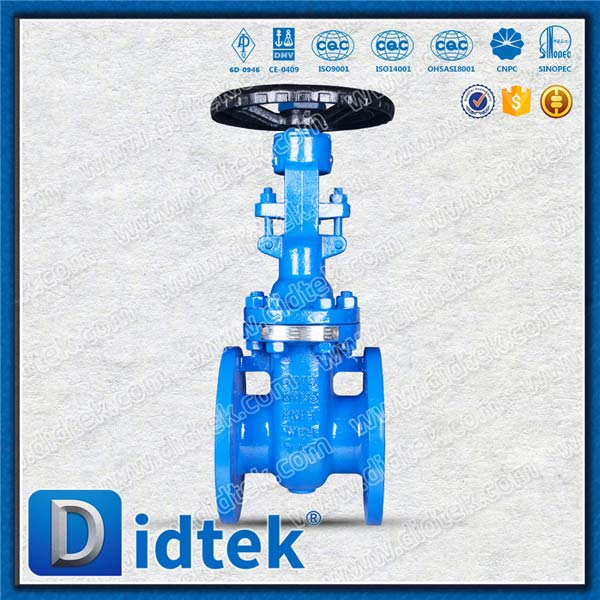
Kritische Prüfpunkte für Dimensionierung und Flanschkompatibilität
Die mechanische Montage erfordert eine präzise, millimetergenaue Ausrichtung aller Rohrleitungsverbindungspunkte. Wenn man einen ASME Class 150-Flansch mit einem DIN PN16-Äquivalent vergleicht, fallen sofort strukturelle Unterschiede auf. Der Lochkreisdurchmesser (BCD) stellt den kritischsten Kontrollpunkt für Montageteams dar. Ein ASME-Klasse-150-Flansch verwendet einen BCD von 5,5 Zoll, was genau 139,7 Millimetern entspricht. Umgekehrt weist ein Standard-DIN-PN16-DN65-Flansch einen etwas breiteren BCD von 145,0 Millimetern auf.
Dies führt zu einer strengen technischen Realitätsprüfung in der Anlage. Ein scheinbar geringfügiger Unterschied von 5,3 Millimetern bedeutet, dass Standard-Strukturschrauben einfach nicht durch die bearbeiteten Flanschlöcher passen. Wartungsteams können diese starren Stahlverbindungen nicht sicher zusammendrücken oder biegen. Das Aufbringen einer seitlichen Kraft auf falsch ausgerichtete Schrauben führt zu einer starken Scherbeanspruchung der Befestigungselemente. Um diese strukturelle Lücke zu schließen, sind für Installationen spezielle Übergangsadapterflansche oder individuell gebohrte Rohrspulenstücke erforderlich.
Bewerten Sie als Nächstes die Strukturabmessungen von Face-to-Face (FTF). Amerikanische Rohrleitungskomponenten folgen den Dimensionierungsprotokollen ASME B16.10. Europäische Komponenten halten sich strikt an die Basislängen der EN 558-1. Beim Ersetzen einer vorhandenen DIN-Installation durch eine ANSI-Komponente entsteht häufig eine physische Lücke in der Rohrleitung. In starren, vollständig geschweißten Rohrleitungsnetzen erfordert die Anpassung an eine andere FTF-Länge das Schneiden des Rohrs, das Schweißen neuer Flansche und die Durchführung kostspieliger Spulenmodifikationen.
Abschließend müssen Sie die Flanschflächentypen sorgfältig prüfen. Die Teams müssen perfekt zu den Profilen „Raised Face“ (RF) oder „Flat Face“ (FF) passen. Durch die Verbindung eines RF-Flansches mit einem FF-Flansch wird die Schraubenspannung ungleichmäßig über den Verbindungspunkt verteilt. Diese Nichtübereinstimmung verhindert eine ordnungsgemäße Kompression der Dichtung. Dies führt häufig dazu, dass spröde Gusseisen- oder starre Stahlflansche bei hohem Schraubendrehmoment reißen.
Dimensionsvergleich: 2,5 Zoll ASME Klasse 150 vs. DN65 DIN PN16
| Technische Spezifikation | ASME Klasse 150 Standard | DIN PN16 Standard |
| Lochkreisdurchmesser (BCD) | 139,7 mm (5,5 Zoll) | 145,0 mm |
| Gesamtzahl der Schraubenlöcher | 4 | 4 |
| Bearbeiteter Lochdurchmesser | 19,0 mm (0,75 Zoll) | 18,0 mm |
| Face-to-Face (FTF) Basislinie | ASME B16.10 | EN 558-1 |
| Primäre Flanschfläche | Erhöhtes Gesicht (RF) | Erhöhte Fläche (Typ B1) |
Bewertung des WCB-Absperrschiebers mit Flansch für industrielle Anwendungen
Die Materialauswahl hat direkten Einfluss auf die Betriebssicherheit, die Gesamtlebensdauer und die Einhaltung der Umweltvorschriften. WCB (Wrought Carbon Grade B) ist der am häufigsten verwendete Kohlenstoffstahlguss für schwere Flüssigkeitskontrollanwendungen. Es bietet eine hervorragende Balance aus hoher Zugfestigkeit, struktureller Duktilität und Schweißbarkeit vor Ort. Für Hochdruckdampfleitungen, Kühlwassersysteme und nicht korrosive petrochemische Prozesse ist ein WCB-Absperrschieber mit Flansch die unbestrittene Standardwahl der Branche. Es widersteht unbeabsichtigten physischen Stößen und schnellen Temperaturschocks weitaus besser als herkömmliche Alternativen aus Gusseisen.
Anlagenbetreiber müssen strenge Druck- und Temperaturobergrenzen sorgfältig einhalten. WCB-Karosserien aus Kohlenstoffstahl halten rauen Industrieumgebungen außergewöhnlich gut stand, weisen jedoch klar definierte thermische Grenzen auf. Typische Dauerbetriebsgrenzen liegen bei etwa 425 °C (797 °F). Das kontinuierliche Überschreiten dieser kritischen Temperaturschwelle bei Kohlenstoffstahllegierungen beschleunigt einen gefährlichen metallurgischen Prozess namens Graphitierung. Dieser mikrostrukturelle Zusammenbruch schwächt die Druckgrenze im Laufe der Zeit, was das Risiko eines plötzlichen mechanischen Versagens unter Leitungsdruck drastisch erhöht.
Darüber hinaus müssen Sie den widerstandsfähigen WCB-Körper mit hochgeeigneten Innenverkleidungsmaterialien kombinieren, um die Haltbarkeit zu maximieren. Ingenieure spezifizieren häufig Trim 8-Konfigurationen, die über Sitzflächen aus 13 % Chrom (13 % Cr) verfügen. Während Anlagenkonstruktionen in erster Linie auf Tormechanismen für eine strikte Ein-/Aus-Flüssigkeitsisolierung basieren, verursachen anfängliche Öffnungssequenzen unweigerlich einen kurzen, durch Drosselung verursachten Verschleiß. Durch die enge Öffnung strömt eine Flüssigkeit mit hoher Geschwindigkeit und trägt mikroskopisch kleine Rohrleitungsreste mit sich. Das gehärtete 13 % Cr-Material verhindert aktiv Abrieb und tiefe Kratzer zwischen dem absteigenden Keil und den stationären Sitzringen. Diese robuste interne Kombination verlängert den Lebenszyklus der Komponente erheblich, auch bei häufigen Hochgeschwindigkeits-Anlagenstarts.
Allgemeine Implementierungsrisiken und Compliance-Leitplanken
Selbst sehr erfahrene Rohrleitungstechniker interpretieren die Druckwerte in verschiedenen globalen Standardsystemen manchmal falsch. Gehen Sie nicht davon aus, dass eine DIN PN20-Einstufung in allen Betriebsparametern perfekt eine ANSI-Klasse 150-Einstufung widerspiegelt. Während ihre maximalen Kaltarbeitsdrücke auf den Datenblättern einigermaßen ähnlich aussehen, weichen ihre Leistungsminderungskurven bei steigenden Systemtemperaturen stark voneinander ab. Der Betrieb eines Dampfsystems bei 300 °C bringt diese strukturellen Unterschiede drastisch zum Vorschein. Eine Komponente der ANSI-Klasse 150 verliert ihre Druckhaltefähigkeit in einem völlig anderen Tempo als ein Gegenstück nach DIN PN20.
Nicht übereinstimmende Flansche bergen ein ernstes, unmittelbares Risiko für das Platzen der Dichtung. Das Erzwingen einer Verbindung zwischen inkompatiblen Flanschstandards beeinträchtigt die kritischen Sitzflächen der Dichtung. Die Schrauben des Mechanikers mögen für einen Prüfer optisch fest sitzen, aber die innere Klemmkraft bleibt ungleichmäßig über den Dichtungsring verteilt. Diese ungleichmäßige Kompression führt unweigerlich zu heimtückischen diffusen Emissionen. In Hochdruckdampfnetzen oder Leitungen für flüchtige Kohlenwasserstoffe können beschädigte Dichtungen katastrophale Explosionen auslösen, die das Personal ernsthaft gefährden und den Anlagenbetrieb sofort lahmlegen.
Um strenge Sicherheitsprotokolle für Anlagen einzuhalten, müssen Betreiber in der ersten Beschaffungsphase strenge Regulierungs- und Zertifizierungsanforderungen durchsetzen. Überprüfen Sie bei der Bereitstellung einer europäischen Infrastruktur aktiv die CE-Kennzeichnung und die Dokumentation zur Einhaltung der Druckgeräterichtlinie (PED). Fordern Sie für nordamerikanische Rohrleitungskonfigurationen API 600- oder API 603-Konstruktionszertifizierungen von Ihrem Anbieter an. Diese spezifischen Konformitätsleitlinien stellen sicher, dass der Hersteller den Stahlguss, die Wandstärke und die Druckgrenzen einer standardisierten zerstörungsfreien Prüfung unterzogen hat. Umgehen Sie niemals Zertifizierungsprüfungen, um einen engen Lieferplan zu beschleunigen.
Auswahllogik: Bestimmen des richtigen Ventils für Ihre Pipeline
Die Beschaffung der richtigen Hardware erfordert einen äußerst systematischen, evidenzbasierten Ansatz. Befolgen Sie diese logischen Schritte zur Auswahl, um einen nahtlosen, leckagefreien Pipeline-Integrationsprozess sicherzustellen.
- Schritt 1: Basisplanung der Infrastruktur. Bevor Sie die Herstellerkataloge durchsehen, überprüfen Sie Ihre vorhandenen Rohrleitungsflansche physisch. Verlassen Sie sich nicht ausschließlich auf veraltete Rohrleitungs- und Instrumentierungspläne. Lassen Sie die Rohrleitungsisolierung von Technikern entfernen und die Lochkreise mit präzisen Messschiebern genau messen. Bestätigen Sie, ob die physischen Rohrleitungen den Maßnormen ASME B16.5 oder DIN EN 1092-1 strikt entsprechen.
- Schritt 2: Definieren Sie den Betriebsbereich. Ordnen Sie den maximalen normalen Betriebsdruck Ihres Systems sowie mögliche Temperaturspitzen im Notfall zu. Vergleichen Sie diese internen Anlagenwerte mit den strengen metallurgischen Grenzwerten einer Karosse aus Kohlenstoffstahl. Stellen Sie sicher, dass sie sicher unter dem Standardschwellenwert von 425 °C bleiben, um eine beschleunigte Materialermüdung zu verhindern.
- Schritt 3: Geben Sie die Endverbindung an. Geben Sie niemals eine Bestellung auf, in der nur die Nennbohrungsgröße angegeben ist. Sie müssen die erforderliche Flanschdruckstufe auf den endgültigen Formularen explizit dokumentieren. Verwenden Sie in allen offiziellen Beschaffungsdokumenten präzise technische Begriffe wie Klasse 150, Klasse 300, PN16 oder PN40, um Rätselraten beim Lieferanten zu vermeiden.
Nächster Schritt: Fordern Sie vor der endgültigen PO-Genehmigung immer eine genaue Maßzeichnung vom Ventilhersteller an. Ingenieure bezeichnen dies üblicherweise als General Arrangement (GA)-Zeichnung. Verwenden Sie die GA-Zeichnung, um sowohl die BCD- als auch die FTF-Abmessungen anhand Ihrer physischen Pipeline-Einschränkungen zu überprüfen. Durch Querverweise auf diese wichtigen Dokumente werden kostspielige Änderungen vor Ort und massive Projektverzögerungen vermieden.
Abschluss
Die Integration schwerer industrieller Rohrleitungskomponenten erfordert höchste Präzision und eine strenge Überprüfung vor der Installation. Eine gemeinsame nominale Innenbohrungsgröße garantiert selten eine physische Ausrichtung in der rauen Feldumgebung. Um diese komplexen technischen Hürden effektiv zu meistern, sollten Wartungsteams und Beschaffungsabteilungen einige abschließende Leitprinzipien beachten.
- Behandeln Sie die Nenngrößenäquivalenz (z. B. 2,5 Zoll entspricht 65 Millimeter) ausschließlich als Messgröße für die Flüssigkeitsdurchflusskapazität, niemals als blinde Garantie für die mechanische Flanschkompatibilität.
- Überprüfen Sie alle vorhandenen Gegenflansche auf genaue Lochkreisdurchmesser und korrekte Flanschtypen, bevor Sie die Beschaffung eines Rohrleitungsersatzes genehmigen.
- Stimmen Sie Beschaffungsteams und Ingenieure vor Ort sowohl auf den übergreifenden Maßstandard als auch auf die genaue Materialqualität ab, um eine sichere, dauerhaft leckagefreie Integration zu gewährleisten.
- Fordern Sie die interne Überprüfung der allgemeinen Anordnungszeichnungen des Herstellers an, um direkte Längenunterschiede frühzeitig in der Projektplanungsphase zu erkennen.
FAQ
F: Kann ich einen 2-1/2-Zoll-Absperrschieber der ANSI-Klasse 150 direkt an einen DIN DN65 PN16-Flansch anschrauben?
A: Nein. Die Lochkreisdurchmesser unterscheiden sich erheblich (139,7 mm gegenüber 145 mm). Der Versuch, diese Verbindung zu erzwingen, beeinträchtigt die Integrität der Verbindung und führt zu einer ungleichmäßigen Kompression der Dichtung. Sie benötigen spezielle Adapterflansche oder kundenspezifische Doppellochflansche, um diese beiden unterschiedlichen Standards sicher zu verbinden.
F: Was ist die Standard-Baulänge eines 2-1/2-Zoll-Absperrschiebers?
A: Es hängt ganz vom geltenden Standard ab. Ein Ventil der Klasse 150 nach ASME B16.10 misst in der Regel durchgehend 7,5 Zoll (190,5 mm). Umgekehrt weist ein nach EN 558-1 (Serie 14 oder 15) gebautes DIN-Äquivalent unterschiedliche millimetergenaue Abmessungen auf. Überprüfen Sie immer die Zeichnungen des Herstellers.
F: Warum wird für diese Ventile üblicherweise WCB-Kohlenstoffstahl spezifiziert?
A: WCB bietet eine hohe Zugfestigkeit und hervorragende Schweißbarkeit zu deutlich geringeren Kosten als Edelstahl. Es funktioniert außergewöhnlich gut in nicht korrosiven Industrieumgebungen mit hohem Druck, wie Dampf- oder Rohwasserleitungen, und arbeitet sicher bei Temperaturen von bis zu 425 °C.
F: Gilt ein DN65-Ventil als Volldurchgang?
A: Ja, ein Standard-DN65-Design bietet eine volle, ungehinderte Innenbohrung von 65 mm. Dieser offene Weg gewährleistet einen minimalen Druckabfall und maximiert die Effizienz des Flüssigkeitsflusses, wenn der Keil vollständig in die Motorhaube eingefahren ist.
 Deutsch


