Die Beschaffung von Industriearmaturen von ausländischen Herstellern bringt oft große Skepsis mit sich. Beschaffungsmanager stehen bei der Bewältigung komplexer internationaler Lieferketten unter großem Druck. Jede Entscheidung wirkt sich auf die Projektsicherheit und strenge technische Budgets aus. Um dieses Risiko zu mindern, müssen Marketingaussagen vollständig durch überprüfbare, standardisierte Inspektionsaufzeichnungen ersetzt werden. Um die Sicherheit kritischer Pipelines zu gewährleisten, benötigen Sie konkrete Daten und keine vagen Versprechungen. Ein wirklich zuverlässiger Lieferant von Absperrschiebern aus China muss transparente FAT-Daten (Factory Acceptance Test) bereitstellen. Sie müssen außerdem eine strenge metallurgische Rückverfolgbarkeit gewährleisten. Fabriken müssen durch dokumentierte Nachweise die absolute Einhaltung der API- und ISO-Standards nachweisen. In diesem Ratgeber gehen wir genau darauf ein, welche Testberichte Sie einfordern sollten. Sie erfahren, wie Sie Drucktestdaten auswerten. Wir besprechen, wie Sie die Materialintegrität überprüfen und kugelsichere Prüfpläne umsetzen, bevor Sie Ihre nächste Bestellung abschließen.
Wichtige Erkenntnisse
- Datengesteuerte Beschaffung: Für eine erfolgreiche Beschaffung ist die Evaluierung eines Inspektions- und Testplans (ITP) vor der Erteilung einer Bestellung erforderlich.
- Druck- und Leckageprüfung: Obligatorische hydrostatische und pneumatische Testberichte nach API 598 oder ISO 5208 müssen jeder Lieferung beiliegen.
- Materialintegrität: Werksprüfberichte (MTRs) und zerstörungsfreie Prüfungen (NDT) sind nicht verhandelbar, insbesondere für Komponenten aus Hochdruckgussstahl.
- Rückverfolgbare Compliance: Die Validierung von Audits durch Dritte (CE, API) trennt Tier-1-Hersteller von Hochrisiko-Monteuren.
Die Beschaffungsrealität: Ausrichtung der Ventilqualität auf überprüfbare Daten
Geschäftsproblemgestaltung
Beschaffungsteams stehen heute unter starkem betrieblichen Druck. Sie müssen aggressive Kostensenkungsziele gegen katastrophale Sicherheitsrisiken abwägen. Ventilausfälle in kritischen Pipelines führen zu enormen finanziellen Belastungen. Eine einzige Explosion kann den Anlagenbetrieb auf unbestimmte Zeit lahmlegen. Die Eindämmung dieser Bedrohungen erfordert eine Änderung der Einkaufsphilosophie. Sie müssen sich vom beziehungsbasierten Kaufen verabschieden. Stattdessen benötigen Sie datengesteuerte Beschaffungsstrategien. Die Beschaffung im Ausland vervielfacht diese Herausforderungen. Die geografische Entfernung erschwert die physische Kontrolle. Daher wird Ihre Dokumentation zu Ihrem primären Abwehrmechanismus.
Die Beweislücke
Viele Käufer verlassen sich stark auf Sichtprüfungen. Sie führen grundlegende Lieferantenaudits per Videoanruf durch. Für eine Entscheidungsfindung am unteren Ende des Trichters sind diese Methoden völlig unzureichend. Visuelle Kontrollen bestätigen lediglich die äußere Ästhetik. Sie können keine inneren Gusshohlräume erkennen. Schlechte Toleranzen der Sitzfläche werden dadurch nicht sichtbar. Dadurch entsteht eine gefährliche Beweislücke. Marketingbroschüren rühmen sich oft einer strengen Qualitätskontrolle. Allerdings können Hochglanzfotos Pipeline-Lecks nicht verhindern. Wahre Qualität erfordert empirische Validierung. Diese Lücke müssen Sie durch standardisierte Prüfprotokolle schließen.
Erfolgskriterien
Sie müssen strenge Anforderungen an die chargenspezifische Dokumentation stellen. Ihre Bestellungen müssen eindeutige Lieferbestandteile vorschreiben. Wenn eine Metrik in einem signierten Testbericht nicht nachgewiesen werden kann, existiert sie nicht. Die Werksabnahme muss von harten Zahlen abhängen. Sie benötigen nachvollziehbare Daten für jedes einzelne Ventil. Diese kompromisslose Haltung filtert minderwertige Hersteller heraus. Es schützt Ihre Projekte vor ungetesteten, risikoreichen Komponenten.
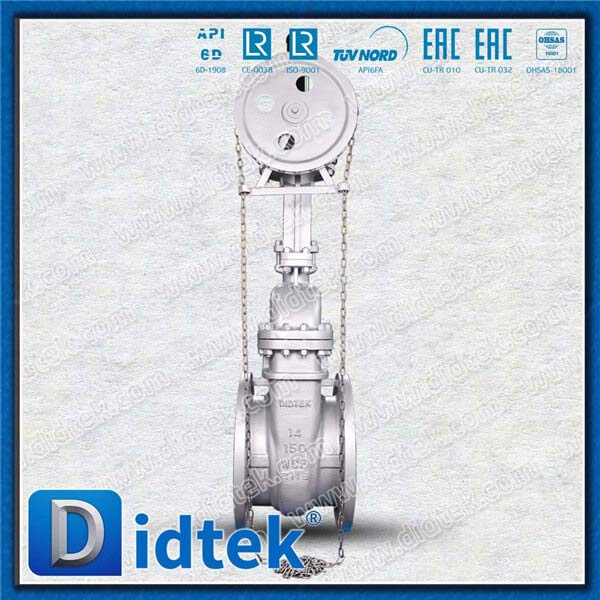
Kerndruckprüfung: Validierung der Keilschieberdichtung
Standardisierte Basislinien
Sie müssen die Einhaltung internationaler Standards durch den Lieferanten bewerten. API 598 und EN 12266-1 schreiben strenge Prüfprotokolle vor. Diese Normen legen genau fest, wie Druckprüfungen durchgeführt werden müssen. Sie legen Prüfmedium, Druckstufen und Mindestdauern fest. Eine seriöse Fabrik wird diese Codes explizit referenzieren. Sie werden niemals ihre eigenen Testparameter erfinden. Sie sollten ihre Testprotokolle immer mit den Standardanforderungen vergleichen.
Schalen- und Sitztests
Die hydrostatische Schalenprüfung überprüft die Integrität des Ventilkörpers. Im geöffneten Ventil steht Wasser unter Druck. Dies bestätigt, dass der Guss den extremen Betriebsbedingungen sicher standhält. Verschlusstests bewerten die Sitzflächen. Sie müssen Protokolle für Hochdruck- und Niederdruck-Sitztests überprüfen. Niederdruck-Lufttests sind bekanntermaßen schwer zu bestehen. Luftmoleküle entkommen winzigen Bearbeitungsfehlern leicht. Das Bestehen eines pneumatischen Niederdrucktests beweist daher eine hervorragende Fertigungspräzision.
Anwendungsfokus
Dokumentierte Sitzleckraten sind Hauptindikatoren für Präzisionsbearbeitung. Dies gilt insbesondere für einen Keilschieber . Diese Ventile basieren auf einem engen Metall-auf-Metall-Kontakt. API 598 ermöglicht je nach Ventilgröße spezifische Leckageabfälle. Allerdings erreichen Premium-Hersteller häufig Null-Leckage. Sie müssen auf dem Prüfzertifikat nach expliziten Leckraten suchen. Vage Begriffe wie „bestanden“ sind völlig inakzeptabel.
Rote Fahnen
Achten Sie auf nicht kalibrierte Manometer auf den Werksfotos. Ein Messgerät ohne gültige Eichplakette ist nutzlos. Testberichte ohne Zeitstempel sind ein weiteres wichtiges Warnzeichen. Der Druck muss über einen bestimmten Zeitraum konstant gehalten werden. Wenn eine Fabrik den Druck einfach erhöht und dann absenkt, ist der Test ungültig. Fordern Sie bei kritischen Aufträgen stets kontinuierliche Daten des Diagrammschreibers an.
Materialrückverfolgbarkeit: ZfP und metallurgische Aufzeichnungen für Gussstahl
Chemische und physikalische Audits
Die Materialintegrität bildet die Grundlage der Ventilsicherheit. Sie müssen Mühlenprüfberichte (MTRs) nach EN 10204 Typ 3.1 oder 3.2 benötigen. Diese Dokumente belegen die genaue chemische Zusammensetzung des Stahls. Sie listen Kohlenstoff-, Legierungs- und Edelstahlelemente auf. MTRs beschreiben auch physikalische Eigenschaften. Sie zeigen Daten zur Zugfestigkeit, Streckgrenze und Dehnung. Zertifikate vom Typ 3.2 bieten zusätzliche Sicherheit. Dazu gehört die Überprüfung durch einen unabhängigen externen Prüfer.
Zerstörungsfreie Prüfung (NDT)
Sie müssen die Kapazität des Herstellers für zerstörungsfreie Prüfungen bewerten. Fortschrittliche Fabriken nutzen täglich mehrere ZfP-Methoden.
- Radiografische Prüfung (RT): Verwendet Röntgenstrahlen, um tiefe interne Gussfehler zu finden.
- Ultraschallprüfung (UT): Verwendet Schallwellen, um die Materialdicke zu messen und versteckte Risse zu erkennen.
- Magnetpulverprüfung (MT): Identifiziert oberflächliche und leicht unter der Oberfläche liegende lineare Defekte in ferromagnetischen Materialien.
- Flüssigkeitseindringprüfung (PT): Legt mithilfe farbiger Farbstoffe haarfeine Oberflächenrisse auf bearbeiteten Flächen frei.
Anwendungsfokus
NDT-Berichte verhindern katastrophale Explosionsrisiken bei einem Absperrschieber aus Gussstahl . Bei schweren Gussteilen kommt es naturgemäß zu Abkühlungsspannungen. Sie können unterirdische Hohlräume, Lunker oder Sandeinschlüsse bilden. RT- und UT-Methoden erkennen diese versteckten Gefahren frühzeitig. Das Erkennen eines fehlerhaften Gussteils vor der Bearbeitung spart Zeit. Noch wichtiger ist, dass dadurch verhindert wird, dass eine gefährliche Komponente in Ihre Pipeline gelangt.
Umsetzungsrealität
Fordern Sie eine positive Materialidentifizierung (PMI) für Rohgussteile an. PMI verwendet ein Handspektrometer. Es überprüft die Metalllegierung in Sekundenschnelle. Sie sollten PMI anfordern, bevor mit der Bearbeitung begonnen wird. Dadurch wird sichergestellt, dass die Gießerei die richtige Stahlsorte liefert. Das frühzeitige Erkennen einer Materialverwechslung verhindert massive Projektverzögerungen. Standardisieren Sie die PMI-Anforderungen in Ihren ersten Lieferantenverhandlungen.
Betriebs- und Maßprüfungen: Von Aktuatoren bis zu Kettenrädern
Dimensionsüberprüfung
Ventile müssen perfekt in die bestehende Pipeline-Infrastruktur passen. Sie müssen sicherstellen, dass die Baulängenabmessungen den ASME B16.10-Standards entsprechen. Flanschbohrungen müssen strikt den Anforderungen von ASME B16.5 entsprechen. Werksinspektoren sollten kalibrierte Messschieber und Koordinatenmessgeräte (KMG) verwenden. Sehen Sie sich die Maßkontrollberichte sorgfältig an. Schon eine Abweichung von einem Millimeter verursacht erhebliche Probleme bei der Installation. Flanschdicke und Bolzenlochdurchmesser erfordern genaue Präzision.
Funktionstests
Ein Ventil ist nur dann sinnvoll, wenn es reibungslos funktioniert. Bewerten Sie die während der FAT dokumentierten Drehmomentanforderungen. Prüfer müssen die Kraft messen, die zum Drehen des Handrads erforderlich ist. Sie bewerten die Laufruhe des Schafts unter Drucklasten. Ein hohes Drehmoment weist auf eine schlechte Bearbeitung oder schlechte Bindung der Innenteile hin. Der Stiel sollte sich heben und senken, ohne zu hängen oder zu stottern. Fordern Sie Betriebsprotokolle an, die wiederholte Zyklen ohne Fehler verifizieren.
Anwendungsfokus
Bei über Kopf liegenden oder unzugänglichen Rohrleitungen ist die Fernbedienung von entscheidender Bedeutung. Sie müssen Betriebstestprotokolle für einen Kettenradschieber überprüfen . Prüfer müssen den Kettenmechanismus unter simulierten Belastungen ziehen. Sie sorgen dafür, dass Führungsarme ein Durchrutschen der Kette verhindern. Der Mechanismus muss ohne Blockierung oder Entgleisung funktionieren. Der dokumentierte Nachweis dieser spezifischen Kontrollen gewährleistet einen sicheren Betrieb vom Werk aus.
Beschichtung und Optik
In industriellen Umgebungen wird ungeschützter Stahl schnell zerstört. Sie müssen Berichte zur Trockenfilmdicke (DFT) für alle Epoxidbeschichtungen validieren. Um die Korrosionsbeständigkeit zu gewährleisten, muss der Lack eine Mindestdicke aufweisen. Prüfer verwenden magnetische Messgeräte, um die Trockenschichtdicke genau zu messen. Sie führen auch Gitterschnitt-Haftungstests durch. Dadurch wird sichergestellt, dass sich die Farbe gut mit dem Metalluntergrund verbindet. Eine ordnungsgemäße Beschichtung verlängert die Lebensdauer des Ventils erheblich.
Compliance- und Zertifizierungsaudits: Lesen über das CE-Zeichen hinaus
Dokumentenauthentifizierung
Betrügerische Zertifikate belasten den Fertigungssektor im Ausland. Sie müssen lernen, Dokumente gründlich zu authentifizieren. Akzeptieren Sie kein PDF für bare Münze. Überprüfen Sie ISO 9001-Zertifikate direkt beim ausstellenden Registrar. Vergleichen Sie API-Monogramme mit der offiziellen API-Composite-Liste. Validieren Sie CE-Zertifizierungen über die europäische Nando-Datenbank. Bestätigen Sie, dass die benannte Stelle tatsächlich über die Genehmigung für Audits der Druckgeräterichtlinie (DGRL) verfügt.
Qualitätsmanagementsysteme (QMS)
Bewerten Sie die interne Qualitätskultur des Herstellers. Schauen Sie sich ihre Non-Conformance-Reporting-Prozesse (NCR) genau an. Eine Fabrik, die behauptet, keine Mängel zu haben, verheimlicht wahrscheinlich etwas. Beim schweren Industrieguss passieren Fehler. Ein robustes QMS protokolliert diese Fehler transparent. Sie implementieren Korrekturmaßnahmen, um ein erneutes Auftreten zu verhindern. Bitten Sie um die Durchsicht eines anonymisierten NCR-Berichts. Dies zeigt ihr wahres Engagement für kontinuierliche Verbesserung.
Überprüfung durch Dritte
Unabhängige Agenturen spielen eine entscheidende Rolle bei der Sicherheit der Lieferkette. Organisationen wie SGS, TÜV und Bureau Veritas bieten eine unvoreingenommene Aufsicht. Sie besuchen die Fabrik, um den Drucktests persönlich beizuwohnen. Sie überprüfen Materialzertifikate und Maßkontrollen. Sobald sie zufrieden sind, unterzeichnen sie die endgültige Versionsmitteilung. Ihr Stempel dient als Versicherungspolice. Es garantiert, dass die Fabrik die erforderlichen Verfahren tatsächlich durchgeführt hat.
Auswahlprotokoll: Strukturierung Ihres Inspektions- und Testplans (ITP)
Bewertungsdimension
Sie sollten Lieferanten nach ihrer Transparenz bewerten. Konzentrieren Sie sich auf ihre Bereitschaft, einem umfassenden ITP zuzustimmen. Ein ITP schlüsselt jeden einzelnen Inspektionsschritt auf. Es listet den Standard, die Akzeptanzkriterien und die prüfende Partei auf. Tier-1-Hersteller begrüßen ein detailliertes ITP. Sie führen diese Schritte bereits täglich durch. Monteure mit hohem Risiko widerstehen einer zeilenweisen Prüfung. Nutzen Sie das ITP als Ihr ultimatives Tool zur Lieferantenfilterung.
Tabelle 1: Standard-Inspektionsdokumentmatrix
| Dokumenttyp | Standard/Code | Akzeptanzkriterien | Verifizierungsmethode |
| Mühlentestbericht (MTR) | EN 10204 3.1 | Entspricht der geforderten ASTM-Klasse | Dokumentenprüfung / PMI |
| Shell-Drucktest | API 598 | Keine sichtbare Leckage oder Druckabfall | Bezeugter Wassertest |
| Sitzdichtheitstest | API 598 | Keine Tropfen pro Minute (Metallsitz) | Bezeugter hydro-pneumatischer Test |
| Dimensionsbericht | ASME B16.10 | Innerhalb vorgegebener Toleranzbänder | Kalibrierte Werkzeugvermessung |
| NDT-Bericht (RT) | ASME B16.34 | Keine kritischen Hohlräume unter der Oberfläche | Rezension zu Röntgenfilmen |
Dokumenten-Checkliste
Bevor Sie die Schlusszahlung freigeben, müssen Sie ein vollständiges Dokumentationspaket zusammenstellen. Fehlende Unterlagen machen das physische Produkt für kritische Anwendungen unbrauchbar. Stellen Sie sicher, dass Ihre endgültige Checkliste die folgenden Elemente enthält.
- Rohmaterial-MTRs: Rückverfolgbar auf die spezifischen Gussschmelzzahlen.
- Wärmebehandlungsdiagramme: Nachweis ordnungsgemäßer Glüh- oder Normalisierungszyklen.
- NDT-Berichte: Von ASNT Level II- oder Level III-Technikern unterzeichnet.
- Druckprüfzertifikate: Zeigt genaue Dauer und Druckwerte an.
- Abschließende visuelle/dimensionale Berichte: Bestätigung der Flansch- und Baulängenabmessungen.
Nächste Schritte
Geben Sie niemals sofort eine Großbestellung auf. Veranlassen Sie zunächst einen Pilotauftrag. Legen Sie einen obligatorischen Haltepunkt für eine Drittanbieter-FAT fest. Die Fabrik muss die Produktion einstellen und auf Ihren Inspektor warten. Der Inspektor überwacht die Montage und Prüfung vor der Containerverladung. Dieser Pilotlauf testet die Kommunikation und Verfahrenskonformität der Fabrik. Wenn sie den Pilot-FAT reibungslos bestehen, können Sie Ihre Aufträge sicher skalieren.
Abschluss
Der Kauf von Ventilen aus dem Ausland bleibt eine äußerst rentable Geschäftsstrategie. Der Erfolg erfordert jedoch eine strenge technische Aufsicht und eine sorgfältige Dokumentation. Sie müssen blindes Vertrauen durch strenge Verifizierungsprotokolle ersetzen. Stellen Sie sicher, dass jede Charge überprüfbare Drucktestdaten und Materialrückverfolgbarkeit enthält. Die Stärke Ihrer Beschaffungsentscheidung liegt ausschließlich in der Genauigkeit der angeforderten Dokumentation. Ergreifen Sie sofort Maßnahmen bei Ihrem nächsten Projekt. Formulieren Sie Ihre Inspektions- und Testpläne klar und deutlich. Fordern Sie noch heute Musterprüfberichte von potenziellen Lieferanten an. Betrachten Sie diese Bewertungsphase als den ultimativen Test ihrer Fertigungsintegrität.
FAQ
F: Was sind die standardmäßigen Drucktestanforderungen für einen China-Absperrschieber?
A: Die meisten Industrieschieber sollten gemäß API 598 oder ISO 5208 getestet werden. Diese internationalen Standards erfordern sowohl einen hydrostatischen Gehäusetest als auch einen Sitzdichtheitstest. Sie bestimmen den genauen Prüfdruck, die Dauer und die akzeptablen Leckraten basierend auf der Größe und dem Design des Ventils.
F: Wie kann ich die Materialqualität eines Absperrschiebers aus Stahlguss überprüfen?
A: Fordern Sie von der Gießerei eine EN 10204 3.1 MTR an. Sie müssen in Ihrer Erstbestellung auch NDT-Anforderungen wie RT oder UT für den Ventilkörperguss angeben. Darüber hinaus ist eine positive Materialidentifizierung (PMI) erforderlich, um die Legierung zu überprüfen, bevor mit der Bearbeitung im Werk begonnen wird.
F: Sollte ich einen externen Prüfer für Werksabnahmetests beauftragen?
A: Ja. Bei kritischen oder großvolumigen Bestellungen minimiert die Beauftragung einer unabhängigen Agentur das Risiko in der Lieferkette. Prüfer von TÜV, SGS oder Bureau Veritas sind Zeugen der Druckprüfungen vor Ort. Sie überprüfen die Maßprüfungen und unterzeichnen die endgültigen Versionshinweise, um sicherzustellen, dass die Fabrik die internen Testdaten nicht manipuliert hat.
F: Welche Betriebsprüfungen sind für einen Kettenradschieber spezifisch?
A: Prüfer müssen sicherstellen, dass die Kettenradbefestigung sicher am Handrad befestigt ist. Sie testen die Kettenzugkraft unter simulierter Druckbelastung. Sie sorgen außerdem dafür, dass die Kettenführungen während des Betriebs nicht verrutschen, hängen bleiben oder sich verklemmen, sodass eine sichere Fernbedienung vom Boden aus gewährleistet ist.
F: Was passiert, wenn ein Lieferant die Bereitstellung detaillierter Prüfprotokolle verweigert?
A: Behandeln Sie dies als sofortige Disqualifikation. Tier-1-Hersteller beziehen die Dokumentationskosten in ihre Preisgestaltung ein. Sie verfügen über standardisierte Testvorlagen, die leicht verfügbar sind. Wenn eine Fabrik ein ITP ablehnt oder zögert, MTRs weiterzugeben, versteckt sie wahrscheinlich minderwertige Materialien oder verfügt überhaupt nicht über geeignete Testgeräte.
 Deutsch


