Rückschlagventile dienen als stille Wächter industrieller Rohrleitungsnetze. Ihre Arbeit ist unkompliziert und dennoch kritisch. Sie blockieren den Rückfluss, um teure vorgelagerte Anlagen wie Kreiselpumpen, Rotationskompressoren und Präzisionsdurchflussmesser zu schützen. Aber was passiert, wenn diese autonomen Geräte ausfallen? Bei den Folgen handelt es sich selten um geringfügige Betriebsstörungen. Eine kompromittierte Einheit löst einen zerstörerischen Dominoeffekt aus. Anlagenmanager sind plötzlich mit kaputten Pumpendichtungen, schwerer Umweltverschmutzung und kostspieligen Anlagenstillständen konfrontiert.
Für Wartungsingenieure und Beschaffungsspezialisten ist es unerlässlich, die tatsächlichen Mechanismen des Komponentenausfalls zu verstehen. Damit reibungslose Prozesse reibungslos ablaufen, ist proaktive Wachsamkeit erforderlich. Das frühzeitige Erkennen der Symptome eines Rückschlagventilausfalls ist der entscheidende Unterschied zwischen einem kurzen geplanten Wartungsfenster und einem katastrophalen Ausfall um Mitternacht.
Dieser umfassende technische Leitfaden befasst sich eingehend mit den physischen Warnzeichen und den grundlegenden Ursachen von Problemen mit dem Pipeline-Rückfluss. Durch die Anwendung praktischer technischer Prinzipien und realer Fehlerbehebungsschritte können Sie Ihre Rohrleitungsinfrastruktur für einen jahrzehntelangen zuverlässigen Betrieb optimieren.
Wichtige Erkenntnisse
- Eine mechanische Panne ist immer ein Frühwarnzeichen. Achten Sie auf übermäßige Rohrleitungsgeräusche, starke Wasserschläge und plötzliche Druckabfälle.
- Die am weitesten verbreiteten Pannenkatalysatoren sind vermeidbar. Dazu gehören eine falsche Durchflussdimensionierung, eine rückwärtige Installation und die Ansammlung abrasiver Rückstände.
- Jeder Verlust der Siegelintegrität ist ein großes Warnsignal für den Betrieb. Es gefährdet die Anlagensicherheit und erfordert eine sofortige technische Isolierung.
- Regelmäßige vorbeugende Wartung und eine genaue metallurgische Auswahl bleiben Ihr bester Schutz gegen vorzeitige mechanische Ausfälle.
- Wenn Sie genau wissen, wann eine defekte Einheit repariert oder ausgetauscht werden muss, können Industrieanlagen Tausende von Arbeitskräften und unerwarteten Ausfallzeiten einsparen.
Den Ausfall von Rückschlagventilen verstehen: Warum gehen sie kaputt?
Um ein Pipeline-Problem genau diagnostizieren zu können, müssen Sie zunächst verstehen, wie diese Komponenten unter fehlerfreien Bedingungen funktionieren. Rückschlagventile sind selbsttätige mechanische Geräte. Sie ermöglichen den freien Fluss von Flüssigkeiten oder Gasen in eine bestimmte Richtung und blockieren gleichzeitig automatisch den Rückfluss. Abhängig vom konkreten architektonischen Entwurf könnten sie eine schwingende Scheibe, einen vertikalen Hubkolben oder einen federbelasteten Teller verwenden. Unabhängig von der Bauart sind die internen beweglichen Teile beim Öffnen und Schließen vollständig auf den Systemdruck und die Flüssigkeitsgeschwindigkeit angewiesen.
Da diese Geräte automatisch auf der Grundlage kinetischer Energie arbeiten, befinden sich ihre internen Mechanismen in ständiger Bewegung. Stellen Sie sich eine geschäftige Petrochemieanlage vor. Eine einzelne Prallplatte wird ständig durch schwankende Strömungsgeschwindigkeiten, turbulente Wirbel und stark korrosive Medien beeinträchtigt. Über Hunderttausende Betriebszyklen hinweg fordert diese kontinuierliche Belastung einen hohen Tribut. Scharnierstifte, Zugfedern und bearbeitete Dichtflächen sind sehr anfällig für Reibung und Metallermüdung.
Wenn die strukturelle Integrität dieser internen Komponenten nachlässt, kann die Scheibe keine sichere, bündige Abdichtung mehr aufrechterhalten. Die Aufrüstung Ihrer Infrastruktur mit robusten, hochwertigen Industrieventilen ist eine bewährte Engineering-Strategie. Es mildert diese inhärenten mechanischen Schwachstellen und verlängert die Lebensdauer des gesamten Rohrleitungsnetzes erheblich.
Die häufigsten Fehlersymptome, auf die Sie achten sollten
Um ein Problem zu diagnostizieren, bevor es sekundäre Geräte zerstört, sind Wachsamkeit und ein geschultes Ohr erforderlich. Das Wartungspersonal muss Rohrleitungssysteme regelmäßig auf bestimmte physische und akustische Indikatoren überwachen. Proaktives Eingreifen ist immer günstiger als der Austausch einer defekten Pumpe.
Wasserschlag und starke Vibration
Eine der zerstörerischsten Kräfte in der Fluiddynamik ist der Wasserschlag. Dieses heftige Ereignis tritt auf, wenn ein verzögertes Schließen des Ventils dazu führt, dass die Umkehrflüssigkeit massiv an Dynamik gewinnt. Die schwere Metallscheibe wird abrupt in ihren Sitz geschleudert. Diese plötzliche Verzögerung erzeugt eine massive kinetische Stoßwelle. Der Aufprall hallt laut durch die Anlage wie ein Vorschlaghammer, der auf einen Stahlamboss schlägt. Wenn nicht dagegen vorgegangen wird, führt die starke Vibration schließlich zum Bruch von geschweißten Rohrverbindungen, zum Abscheren struktureller Stützen und zur völligen Zerstörung der inneren Komponenten des Ventils selbst.
Ventilklappern und übermäßige Geräusche
Außendiensttechniker beschreiben dieses Geräusch oft als das heftige Klappern einer Handvoll Kies in einem Stahlrohr. Unter Rattern versteht man das schnelle, wiederholte Aufprallen des Ventiltellers gegen seinen bearbeiteten Sitz. Dies bedeutet normalerweise, dass die Flüssigkeitsgeschwindigkeit zu gering ist, um die Klappe vollständig geöffnet zu halten. Es kann auch auf eine stark turbulente Strömung unmittelbar stromaufwärts hinweisen. Dieser ständige Hochfrequenzstoß erzeugt übermäßigen Lärm. Schlimmer noch, es beschleunigt den Verschleiß des Scharnierstifts und der Lagerflächen rapide und führt zu einem vollständigen mechanischen Ausfall.
Interne und externe Undichtigkeiten
Eine beschädigte Dichtung birgt enorme Betriebs- und Umweltrisiken. Ein intern leckendes Rückschlagventil ist ein stiller Killer für vorgeschaltete Geräte. Dieser heimtückische Rückfluss zwingt die Pumpen dazu, sich rückwärts zu drehen oder ständig zu laufen, nur um den Grunddruck des Systems aufrechtzuerhalten. Die Folge ist eine drastisch verkürzte Lebensdauer des Motors. Äußere Lecks treten typischerweise an den Karosserieverbindungen oder verschraubten Motorhaubenflanschen auf. Diese externen Austritte stellen ein unmittelbares Sicherheitsrisiko dar, insbesondere wenn in der Leitung flüchtige, giftige oder heiße Flüssigkeiten verarbeitet werden.
Inkonsistenter Durchfluss oder plötzliche Druckabfälle
Unerklärliche Schwankungen in der Flüssigkeitszufuhr deuten oft auf einen blockierten Mechanismus hin. Wenn der stromabwärtige Druck plötzlich abfällt, kann ein Rückschlagventil physisch in einer teilweise geschlossenen Position verkeilt sein. Dieser unbeabsichtigte Engpass schränkt den Flüssigkeitsfluss künstlich ein. Folglich müssen Systempumpen viel mehr elektrische Energie verbrauchen, um Flüssigkeit an der Verstopfung vorbeizudrücken. Dies führt direkt zu einer verringerten Systemeffizienz, explodierenden Betriebskosten und einem hohen Risiko von Pumpenkavitation.
Primäre Fehlerursachen und Branchentrends
Die moderne industrielle Instandhaltung unterliegt einem massiven Wandel. Anlagenmanager entfernen sich zunehmend von veralteten Run-to-Failure-Modellen. Aufgrund strengerer Umweltvorschriften für diffuse Emissionen und der exorbitanten Kosten ungeplanter Ausfallzeiten setzen Anlagen nun auf vorausschauende Wartung. Ingenieure setzen zunehmend akustische Überwachungssensoren ein, um Mikroanomalien in der Strömungsdynamik zu erkennen, lange bevor es zu einem physikalischen Ausfall kommt. Dieser datengesteuerte Trend unterstreicht genau, warum technische Teams die grundlegenden Ursachen von Pipeline-Ausfällen identifizieren müssen.
Falsche Dimensionierung und Auswahl
Meiner Erfahrung nach ist die falsche Dimensionierung die Hauptursache für den Ausfall von Rückschlagventilen . Ein überraschend häufiger Fehler bei der Beschaffung ist das Faulenzen. Ingenieure passen die Ventilgröße einfach direkt an die Nenngröße der Rohrleitung an, ohne den spezifischen Durchflusskoeffizienten oder die tatsächliche Flüssigkeitsgeschwindigkeit zu berechnen. Wenn eine Einheit überdimensioniert ist, fehlt der normalen Durchflussrate die kinetische Energie, um die Scheibe vollständig bis zum Anschlag angehoben zu halten. Die Scheibe schwebt und flattert schließlich im Strömungsstrom. Diese unruhige Bewegung führt direkt zu chronischem Klappern und der schnellen Zerstörung der inneren Scharniermechanismen.
Schmutz, Kontamination und Ablagerungen
Reale Pipelines sind selten makellose Umgebungen. Im Laufe der Zeit wandern Rostflocken, Schweißschlacke, Schwebesand und verhärtete Mineralablagerungen durch den Flüssigkeitsstrom. Wenn diese abrasiven Fremdpartikel in das Ventilgehäuse eindringen, bleiben sie leicht zwischen der Scheibe und dem bearbeiteten Sitz hängen. Selbst ein mikroskopisch kleines Stück Schmutz verhindert die Bildung einer bündigen Dichtung. In schwerwiegenden Fällen wird die Scheibe durch große Schmutzbrocken in einer offenen Position verkeilt. Dadurch wird die Fähigkeit des Geräts, einen Rückfluss zu verhindern, vollständig aufgehoben.
Falsche Installation und Ausrichtung
Grundsätzlich handelt es sich hierbei um streng gerichtete Geräte. Wenn ein Rohrleitungsteam versehentlich ein Rohr entgegen dem vorgesehenen Strömungsweg installiert, ist ein sofortiger Betriebsstopp garantiert. Darüber hinaus erfordern spezifische architektonische Entwürfe strenge physische Orientierungen. Eine Standardeinheit im Swing-Stil ist stark auf die Schwerkraft angewiesen, um das Schließen der Scheibe zu unterstützen. Der Einbau in ein vertikales Rohr mit Abwärtsströmung macht es völlig unbrauchbar. Modelle im Lift-Stil müssen im Allgemeinen in perfekt horizontalen Linien installiert werden, um sicherzustellen, dass der interne Kolben durch die Schwerkraft korrekt sitzt.
Elastomer- und Federabbau
Normaler betriebsbedingter Verschleiß ist unvermeidlich. Allerdings beschleunigen raue Umweltbedingungen den Abbauprozess drastisch. Federbelastete Varianten basieren auf einer präzisen Spulenspannung, um die Scheibe zu schließen, kurz bevor der Rückfluss einsetzt. Wenn diese Metallfedern längere Zeit heißem Dampf oder stark ätzenden Chemikalien ausgesetzt werden, verlieren sie ihre Härte. Sie werden spröde und brechen schließlich in zwei Hälften. Weiche Sitzmaterialien wie PTFE- oder EPDM-Elastomere quellen auf, reißen oder lösen sich auf, wenn sie mit den verarbeiteten Medien chemisch nicht kompatibel sind.
Häufige Missverständnisse über Systemprobleme
Um systemische Pipeline-Probleme anzugehen, müssen veraltete Branchenmythen überwunden werden. Diese Missverständnisse führen häufig zu schlechten Beschaffungsentscheidungen und suboptimalen Wartungsentscheidungen.
Der Mythos „Je größer ist immer besser“.
Ein weit verbreiteter und schädlicher Mythos bei der Rohrleitungskonstruktion besagt, dass der Einbau eines übergroßen Ventils automatisch den Druckabfall verringert und die Systemeffizienz verbessert. In der Realität fallen übergroße Komponenten deutlich schneller aus als richtig dimensionierte. Da die Strömungsgeschwindigkeit in einem übergroßen Körper zu gering ist, um die Klappe vollständig geöffnet zu halten, flattern die Innenteile ständig. Diese unruhige Bewegung verschleißt die Scharnierstifte vorzeitig und erhöht die Wahrscheinlichkeit schwerer Wasserschläge beim Abschalten der Pumpe drastisch.
Die wartungsfreie Illusion
Da diese Geräte ohne externe pneumatische Aktuatoren oder elektrische Steuersignale automatisch arbeiten, werden sie häufig als „Install-and-Forget“-Komponenten behandelt. Dies ist ein gefährliches technisches Versehen. Obwohl keine täglichen Betriebsanpassungen durch einen Techniker erforderlich sind, sind die Innenteile einer enormen physischen Belastung ausgesetzt. Die Vernachlässigung routinemäßiger Inspektionen führt dazu, dass geringfügiger Verschleiß sich stillschweigend zu einem katastrophalen Reifenschaden verschlimmert.
Schritt-für-Schritt-Inspektionsanleitung
Wenn in der Fabrikhalle Symptome auftreten, ist ein methodischer Inspektionsprozess erforderlich. Sie müssen den genauen Zustand der Ausrüstung ermitteln, ohne die Arbeitssicherheit zu gefährden.
Visuelle und akustische Kontrollen
Beginnen Sie mit einer nicht-invasiven externen Beurteilung, während das System aktiv läuft. Hören Sie mit einem Industriestethoskop genau auf die innere Akustik. Rhythmisches, schnelles Klopfen deutet auf Geplapper hin. Ein heftiger, intermittierender Knall deutet auf einen Wasserschlag hin. Untersuchen Sie das Außengehäuse visuell auf Kriechrost, Korrosionsfraß oder austretende Flüssigkeit am Motorhaubenflansch. Stellen Sie immer sicher, dass der in das Metallgehäuse eingegossene Pfeil für die Flussrichtung perfekt mit dem tatsächlichen Flüssigkeitsfluss übereinstimmt.
Durchführung eines Druck- und Durchflusstests
Um definitiv zu bestätigen, ob eine interne Dichtung beeinträchtigt ist, ist ein kontrollierter Drucktest erforderlich. Isolieren Sie zunächst das Rohrleitungssegment mithilfe von vor- und nachgeschalteten Absperrventilen. Als nächstes wird Flüssigkeitsdruck gezielt auf die stromabwärtige Seite des Rückschlagventils ausgeübt. Überwachen Sie sorgfältig das vorgeschaltete Manometer. Wenn der stromaufwärtige Druck stetig zu steigen beginnt oder wenn Sie ein hörbares Zischen der Flüssigkeit beim Vorbeiströmen an der Scheibe hören, versagt der interne Sitzmechanismus.
Demontage und interne Inspektion
Sicherheitswarnung: Stellen Sie immer sicher, dass die Leitung vollständig drucklos, vollständig entleert und ordnungsgemäß verriegelt ist, bevor Sie ein druckführendes Gehäuse lösen.
Überprüfen Sie nach dem sicheren Entfernen und Zerlegen auf einer Werkbank bei guter Beleuchtung die internen Komponenten systematisch. Überprüfen Sie die bearbeiteten Metallsitzflächen auf Lochfraß, tiefe Kratzer oder Drahtabrieb. Untersuchen Sie den Scharnierstift auf Langlöcher, übermäßiges Spiel oder Metallspäne. Testen Sie bei federunterstützten Modellen die Federspannung manuell und achten Sie genau auf Anzeichen chemischer Korrosion oder strukturelle Mikrobrüche.
| Inspektionsbereich | Worauf Sie achten müssen, um | mögliche Anzeichen zu erkennen |
| Ventilsitz und -scheibe | Kratzer, Lochfraß, eingeklemmter Schmutz | Interne Leckage, beeinträchtigte Dichtung |
| Scharnierstift und Lager | Langlöcher, Metallspäne | Klappern des Ventils, übergroße Durchflusskapazität |
| Federmechanismus | Spannungsverlust, Rost, Bruch | Verzögertes Schließen, starker Wasserschlag |
| Innenbereich des Ventilkörpers | Ablagerungen, chemischer Abbau, Wandverdünnung | Metallurgische Inkompatibilität mit Medien |
Leitfaden zur Fehlerbehebung: Beheben einer fehlerhaften Einheit
Sobald die Teardown-Inspektion die Ursache aufdeckt, müssen die Wartungsteams präzise Schritte zur Fehlerbehebung durchführen. Ziel ist die schnelle und kostengünstige Wiederherstellung der Systemintegrität.
Entfernen von Schmutz und Reinigen des Sitzes
Wenn bei der Inspektion festsitzende Partikel aufgedeckt werden, die ein geringfügiges internes Leck verursachen, kann eine gründliche Reinigung das Problem möglicherweise vollständig beheben. Nehmen Sie die Scheibe vorsichtig heraus und reinigen Sie die metallischen Sitzflächen mit einem nicht scheuernden industriellen Lösungsmittel. Vermeiden Sie die Verwendung von harten Stahldrahtbürsten auf bearbeiteten Metallsitzen. Durch das Abrasivbürsten entstehen mikroskopisch kleine Kratzer, die unweigerlich zu künftigen Undichtigkeiten führen. Wenn das System häufig mit Partikelrückständen belastet ist, installieren Sie direkt vorgeschaltet ein Y-Sieb, um Verunreinigungen aufzufangen.
Ersetzen verschlissener Komponenten
Wenn das schwere Metallgehäuse strukturell einwandfrei ist, die inneren Weichteile jedoch beschädigt sind, ist der Wiederaufbau des Geräts äußerst kosteneffektiv. Ersetzen Sie ermüdete Metallfedern durch neue, die genau den Öffnungsdruckspezifikationen der Original-Werkseinheit entsprechen. Wenn sich Elastomer-O-Ringe oder Weichdichtungen spröde, rissig oder chemisch aufgequollen anfühlen, tauschen Sie sie sofort aus. Stellen Sie sicher, dass die Ersatzelastomere vollständig mit den Rohrleitungsmedien kompatibel und für die maximale Betriebstemperatur ausgelegt sind.
Anpassen der Systemparameter
Wenn die Hardware strukturell intakt ist, aber unter starkem Rattern leidet, liegt das Problem in der breiteren Systemdynamik. Die Komponente ist wahrscheinlich für die aktuelle Durchflussrate überdimensioniert. Wenn ein Austausch der Einheit nicht sofort möglich ist, können Bediener das Rattern manchmal beheben, indem sie die Pumpengeschwindigkeit über einen Frequenzumrichter anpassen. Durch gezieltes Erhöhen der Strömungsgeschwindigkeit kann die Scheibe vollständig geöffnet werden. Alternativ erhöht die Reduzierung des Rohrdurchmessers direkt vor und hinter die Geschwindigkeit gerade so weit, dass die Prallplatte stabilisiert wird.
Best Practices zur Verhinderung vorzeitiger Ausfälle
Der Übergang von einer reaktiven Denkweise zur Fehlerbehebung zu einem proaktiven technischen Design verhindert Fehler, bevor sie auftreten. Dieser Ansatz spart Industrieanlagen enorme Mengen an Arbeits- und Kapitalressourcen.
Genaue Größenbestimmung basierend auf der Strömungsdynamik
Ingenieure müssen die Größe dieser Richtungsgeräte auf der Grundlage des Durchflusskoeffizienten und spezifischer Strömungsbedingungen dimensionieren, anstatt sie nur träge an die Nennrohrgröße anzupassen. Das Hauptziel besteht darin, eine Größe auszuwählen, bei der die normale Strömungsgeschwindigkeit stark genug ist, um die Scheibe vollständig gegen ihren offenen Anschlag zu drücken. Dadurch wird das innere Flattern, das die Scharnierstifte zerstört, vollständig eliminiert. Die Verwendung von Größentabellen der Hersteller und Software zur Strömungsdynamiksimulation während der ersten Entwurfsphase ist absolut entscheidend.
Auswahl des richtigen Ventiltyps und -materials
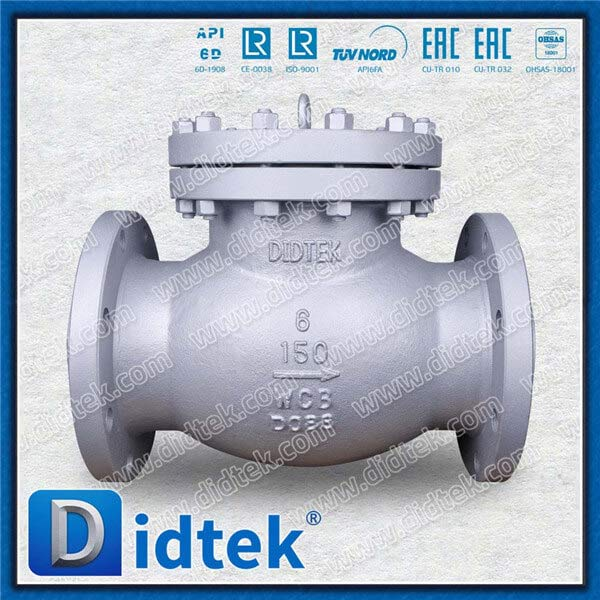
Die Anpassung des architektonischen Designs und der Metallurgie an die spezifische Anwendung ist nicht verhandelbar. Normales Gusseisen oder Messing erodieren bei Anwendungen mit Hochdruckdampf oder abrasivem Erdöl schnell. Einrichtungen müssen robuste Materialien verwenden, die speziell für raue Umgebungen entwickelt wurden. Beispielsweise bietet die Integration eines 6-Zoll-150LB-Heberückschlagventils aus Stahlguss eine hervorragende Beständigkeit gegen Thermoschock und Hochgeschwindigkeitsverschleiß. Gebaut mit einem ASTM A216 WCB-Gehäuse, einer hochbelastbaren verschraubten Abdeckung und einer strengen Druckprüfung nach API 598, überdauert diese spezielle Metallurgie leichtere kommerzielle Alternativen um Jahre.
Implementierung eines vorbeugenden Wartungsplans
Warten Sie nicht, bis es zu einem Notfall kommt, bevor Sie Ihre Infrastruktur inspizieren. Erstellen Sie einen strengen vorbeugenden Wartungsplan, der sich stark an der Schwere der Anwendung orientiert. Bei herkömmlichen kommunalen Wasserleitungen kann eine jährliche Sicht- und Akustikprüfung ausreichend sein. Allerdings erfordern Einheiten, die in stark korrosiven chemischen Verarbeitungsanlagen oder Schleifschlammlinien betrieben werden, halbjährliche interne Inspektionen. Die genaue Überwachung des Sitzverschleißes und der Federintegrität verhindert unerwartete Katastrophen.
Reparieren oder Ersetzen: Wann ist es Zeit für neue Geräte?
Wartungsmanager stehen häufig vor einer schwierigen Entscheidung. Sollten sie teure Arbeitsstunden für den Wiederaufbau einer ausgefallenen Einheit aufwenden oder Kapital in einen vollständigen Ersatz investieren? Um die richtige Wahl zu treffen, ist eine sorgfältige, objektive Kosten-Nutzen-Analyse erforderlich.
Wann muss repariert werden:
- : Das äußere Metallgehäuse ist völlig frei von Haarrissen, starker Korrosion oder struktureller Wandverdünnung.
- Der Fehler ist vollständig auf austauschbare Weichteile wie O-Ringe oder eine einzelne ermüdete Feder zurückzuführen.
- Die Einheit ist für die aktuellen Strömungsbedingungen ausreichend dimensioniert und das Problem wurde durch ein einzelnes Trümmerereignis verursacht.
- Die Gesamtkosten für Ersatzteile und Wartungsarbeiten betragen weniger als die Hälfte der Kosten für den Kauf eines brandneuen Geräts.
Wann ersetzen:
- Schwerwiegende Sitzschäden: Wenn ein Metall-auf-Metall-Sitz tiefe Rillen aufweist, starke Löcher aufweist oder so stark verdrahtet ist, dass er im eigenen Betrieb leicht glatt geläppt werden kann, wird er nie wieder richtig abdichten.
- Falsche Dimensionierung: Wenn die Einheit unter chronischem Rattern leidet, weil sie grundlegend überdimensioniert ist, ist der Umbau eine völlige Ressourcenverschwendung. Die neuen internen Komponenten werden genauso schnell ausfallen. Ein Ersatz in der richtigen Größe ist zwingend erforderlich.
- Verschleiß des Gehäuses: Sichtbare Anzeichen von äußerer Rissbildung oder schwerer chemischer Korrosion erfordern einen sofortigen Austausch, um einen gefährlichen Hochdruckausbruch zu verhindern.
- Technologische Verbesserungen: Wenn eine veraltete Schwenkeinheit ständig starke Wasserschläge verursacht, schützt der Austausch durch ein modernes, nicht zuschlagendes, federunterstütztes Modell das gesamte Rohrleitungssystem.
Das Ignorieren der Frühwarnzeichen einer mechanischen Verschlechterung führt unweigerlich zu schweren sekundären Systemschäden. Das Verständnis der grundlegenden Ursachen gewährleistet eine langfristige Systemlebensdauer. Letztendlich ist eine proaktive Inspektion und die Investition in hochwertige, ordnungsgemäß spezifizierte Hardware im Vorfeld immer günstiger als die Bewältigung der Folgen eines Notfallausfalls. Wenn Sie unter chronischen Rohrleitungsproblemen leiden, wenden Sie sich an zuverlässige Ventilexperten, um individuelle Dimensionierungslösungen zu erhalten und Ihre Rohrleitungssysteme für eine optimale, leckagefreie Leistung aufzurüsten.
Was passiert, wenn ein Rückschlagventil ausfällt?
Bei einer ausgefallenen Einheit kann ein Rückfluss, allgemein bekannt als Rückfluss, ungehindert durch das Rohrleitungssystem fließen. Diese gefährliche Umkehrung führt dazu, dass Kreiselpumpen rückwärts drehen, was zu schweren mechanischen Schäden und durchgebrannten Motoren führt. Es kommt zu einer Kreuzkontamination empfindlicher Prozessflüssigkeiten, entleert unerwartet erhöhte Lagertanks und verursacht durch die kinetischen Stoßwellen von Wasserschlägen schwere Schäden an strukturellen Rohrleitungen.
Kann ein Rückschlagventil im geschlossenen Zustand ausfallen?
Ja. Obwohl dies statistisch gesehen seltener vorkommt als ein Versagen in der offenen Position, kann eine Einheit im geschlossenen Zustand durchaus versagen. Dies geschieht typischerweise, wenn der innere Scharnierstift aufgrund starker Korrosion vollständig festsitzt, die Spannfeder klemmt oder ein großes Stück Schmutz die Scheibe physisch daran hindert, aufzuschwenken. Wenn ein Ventil nicht geschlossen ist, stoppt es den Vorwärtsfluss des Systems vollständig. Dies führt zu toten Pumpen und führt zu einem sofortigen, gefährlichen Überdruck stromaufwärts.
Woher wissen Sie, ob ein Rückschlagventil intern undicht ist?
Anzeichen einer inneren Undichtigkeit sind zunächst oft subtil. Möglicherweise stellen Sie fest, dass sich die Systempumpe viel häufiger als normal einschaltet, nur um den Grunddruck aufrechtzuerhalten. Dieses Phänomen wird als Short Cycling bezeichnet. Weitere verräterische Indikatoren sind ungewöhnliche Temperaturänderungen in der vorgeschalteten Rohrleitung, wenn warme oder kalte nachgeschaltete Flüssigkeit zurückfließt. Ein stetiger, unerklärlicher Abfall des Gesamtsystemdrucks unmittelbar nach dem Abschalten der Pumpe ist ein eindeutiges Warnsignal.
Wie lange sollte ein industrielles Rückschlagventil halten?
Die funktionale Lebensdauer einer Industrieanlage hängt stark von der spezifischen Anwendung, den Fluidmedien, der metallurgischen Auswahl und der Strenge des Wartungsplans ab. Unter optimalen Durchflussbedingungen hält ein richtig dimensioniertes, hochwertiges Industrieventil problemlos 5 bis 10 Jahre oder länger. Durch die ständige Einwirkung aggressiver Chemikalien, starken Wasserschlägen oder chronischem Rattern aufgrund falscher Dimensionierung verkürzt sich diese Lebensdauer jedoch drastisch auf nur wenige Monate.
Wie testet man ein Rückschlagventil auf Dichtheit?
Für die Prüfung auf Lecks muss das Ventil mithilfe von vor- und nachgeschalteten Absperrventilen vom Hauptprozessfluss isoliert werden. Nach der Isolierung leiten Sie Druckflüssigkeit ausschließlich auf die stromabwärtige Seite der Komponente ein. Durch die Überwachung eines auf der Einlaufseite installierten Manometers können Sie die Integrität der Dichtung überprüfen. Wenn das vorgeschaltete Manometer einen Druckanstieg registriert oder wenn Flüssigkeit sichtbar aus einer vorgeschalteten Entlüftungsöffnung austritt, ist der interne Sitzmechanismus beeinträchtigt und erfordert eine sofortige Wartung.
Kann ein Rückschlagventil vertikal eingebaut werden?
Die Einbaurichtung hängt vollständig von der spezifischen mechanischen Konstruktion des Ventils ab. Federbelastete Inline-Modelle können im Allgemeinen in jeder Ausrichtung installiert werden, auch in vertikalen Leitungen mit Auf- oder Abwärtsströmung, da die Feder für die Schließkraft sorgt. Herkömmliche Schwenktypen und Schwerkraftlifttypen dürfen jedoch niemals in vertikalen Leitungen mit Abwärtsströmung installiert werden. Die Schwerkraft zieht die Scheibe einfach auf, wodurch der Rückflussverhinderungsmechanismus völlig unbrauchbar wird.
 Deutsch


