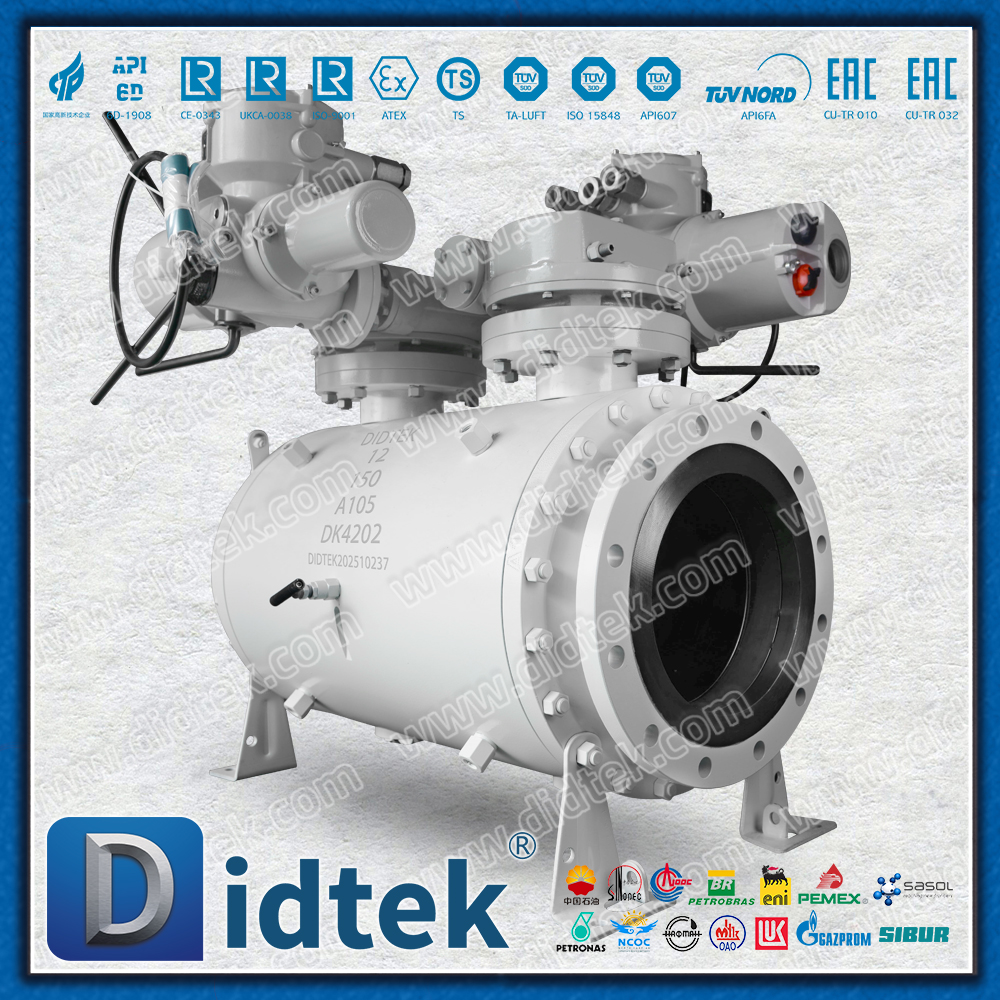
In kritischen Prozessrohren und Pipeline-Infrastrukturen ist absolute Isolierung für die Sicherheit des Bedieners und die Einhaltung der Umweltvorschriften unerlässlich. Anlagenbetreiber verlassen sich in hohem Maße auf sichere Absperrungen, um gefährliche Flüssigkeiten während der routinemäßigen Wartung zu isolieren. Herkömmliche Mehrventil-Setups verfügen normalerweise über zwei Inline-Ventile, die durch ein zentrales Spulenstück und einen Abfluss getrennt sind. Diese Setups verbrauchen übermäßig viel Platz. Sie erhöhen das Systemgewicht und führen zu mehreren potenziellen Leckpfaden über Flanschverbindungen.
Der einteilige dbb-Kugelhahn fasst diese gesamte Architektur in einer technischen Einheit zusammen. Es sorgt für eine nachweisbare Isolierung, optimiert gleichzeitig den Platzbedarf und reduziert den Wartungsaufwand drastisch. Dieser Leitfaden umgeht grundlegende Definitionen. Wir werden uns ausschließlich auf die technischen Realitäten, API 6D-Konformitätskriterien und Bewertungsrahmen konzentrieren. Sie erfahren, wie Sie diese hochspezialisierten Einheiten für anspruchsvolle Industrieanwendungen spezifizieren.
Wichtige Erkenntnisse
Ein echter DBB-Kugelhahn sorgt gleichzeitig für eine Isolierung gegen den Druck an beiden Enden des Ventils und ermöglicht so die Entlüftung des zentralen Hohlraums.
Durch die Konsolidierung von zwei Blockventilen und einem Entlüftungsventil in einer einzigen Einheit wird der Platzbedarf um bis zu 60 % reduziert und das Risiko diffuser Emissionen erheblich gesenkt.
Die Spezifikation von DBB erfordert eine klare Unterscheidung von Double Isolation and Bleed (DIB)-Designs, die streng durch API 6D-Definitionen geregelt sind.
Bei der Implementierung muss die thermische Hohlraumausdehnung berücksichtigt werden, was technische Druckentlastungsmechanismen erfordert, um ein Blockieren oder Versagen des Ventils zu verhindern.
Der technische Fall für den DBB-Kugelhahn
Herkömmliche Block-and-Bleed-Konfigurationen erfordern das Zusammenflanschen mehrerer separater Komponenten. Ingenieure müssen ein primäres Blockventil, ein Spulenstück mit Ablasshahn und ein sekundäres Blockventil in Reihe verschrauben. Dieser Ansatz erhöht das Gesamtbruttogewicht dramatisch. In Offshore-Plattformumgebungen wirkt sich jedes zusätzliche Kilogramm auf die bautechnischen Grenzen aus. Herkömmliche Aufbauten vergrößern zudem den physischen Platzbedarf. Sie vervielfachen die Anzahl der Gelenkverbindungen. Jede zusätzliche Flanschverbindung erhöht die statistische Wahrscheinlichkeit diffuser Emissionslecks.
Ein einteiliger Doppelblock- und Entlüftungskugelhahn behebt diese inhärenten Mängel. Dieses Design verwendet eine einzelne Kugel oder manchmal zwei Kugeln, die in einem geschmiedeten oder gegossenen Körper untergebracht sind. Es verfügt über zwei unabhängige Sitzflächen. Durch diesen modularen Ansatz entfällt das sperrige Zwischenspulenstück vollständig.
Der Wirkmechanismus beruht auf präziser Strömungsmechanik und Sitztechnik. Die stromaufwärtigen und stromabwärtigen Sitze dichten beide unabhängig voneinander gegen den Leitungsdruck ab. Wenn das Ventil schließt, schließt es ein Flüssigkeitsvolumen in der inneren Körperhöhle zwischen diesen Sitzen ein. Anschließend lässt der Bediener diesen eingeschlossenen Hohlraumdruck über ein spezielles Entlüftungsventil ab , das direkt in das Ventilgehäuse eingeschraubt ist.
Das Öffnen dieses zentralen Abflusses liefert einen empirischen, überprüfbaren Beweis der Sitzintegrität. Dies bildet den ultimativen Vertrauens- und Beweisanker für Außendiensttechniker. Wenn nach der anfänglichen Hohlraumblutung keine Flüssigkeit mehr abfließt, ist die Isolierung erfolgreich. Das Wartungsteam kann die nachgelagerte Rohrleitung sicher öffnen. Wenn weiterhin kontinuierlich Flüssigkeit aus dem Abfluss fließt, umgeht eine der Sitzflächen den Leitungsdruck. Bediener wissen sofort, dass die Isolierung fehlgeschlagen ist.
API 6D-Konformität: DBB vs. Double Isolation Valve (DIB)
Eine falsche Klassifizierung von DBB- und DIB-Designs stellt ein kritisches Beschaffungsrisiko dar. Käufer verwechseln diese Akronyme regelmäßig. Sie müssen die Spezifikationen perfekt an den Standard-API-6D-Definitionen ausrichten, um die Betriebssicherheit zu gewährleisten.
Gemäß API 6D sorgt eine echte DBB-Konfiguration gleichzeitig für eine Abdichtung gegen Druck von beiden Enden des Ventils. Bei dieser Konstruktion werden typischerweise SPE-Sitze (Single Piston Effect) verwendet. Es handelt sich um selbstentlastende Sitze. Wenn die Wärmeausdehnung dazu führt, dass der Hohlraumdruck den Leitungsdruck übersteigt, biegt sich der SPE-Sitz. Es leitet den Überdruck sicher zurück in die vor- oder nachgelagerte Rohrleitung.
Umgekehrt sorgt ein Doppelisolationsventil (DIB) mithilfe zweier Sitzflächen für eine Abdichtung gegen Druck aus einer oder beiden Richtungen. DIB-Designs nutzen Sitze mit Doppelkolbeneffekt (DPE). Diese Sitze drücken stärker gegen die Kugel, wenn der Hohlraumdruck steigt. Sie entlasten sich nicht selbst.
Ingenieure kategorisieren DIB-Ventile weiter in zwei Untergruppen. DIB-1 verfügt auf beiden Seiten über bidirektionale DPE-Sitze. DIB-2 verfügt über einen unidirektionalen SPE-Sitz und einen bidirektionalen DPE-Sitz.
Nutzen Sie hier eine klare Entscheidungslogik. Geben Sie DIB-Designs an, wenn eine bidirektionale Abdichtung und eine positive Hohlraumisolierung ohne automatische Hohlraumentlastung unbedingt erforderlich sind. Geben Sie DBB für die standardmäßige bidirektionale Pipeline-Isolierung an. DBB bietet einen inhärenten Überdruckschutz.
Tabelle: API 6D-Isolationsdefinitionen und Sitzeigenschaften
Einstufung
Sitzaktion
Verwendete Sitzarten
Mechanismus zur Hohlraumentlastung
DBB (Double Block & Bleed)
Versiegelt gleichzeitig von beiden Enden
Zwei SPE-Sitze (Einzelkolbeneffekt).
Selbstentlastung in die Rohrleitung
DIB-1 (Doppelte Isolierung und Entlüftung)
Dichtungen aus einer oder beiden Richtungen
Zwei DPE-Sitze (Doppelkolbeneffekt).
Erfordert ein externes Überdruckventil
DIB-2 (Doppelte Isolierung und Entlüftung)
Dichtungen aus einer oder beiden Richtungen
Ein SPE-Sitz + ein DPE-Sitz
Entlastet über die SPE-Sitzseite hinaus
Kernbewertungsabmessungen für DBB-Ventile
Die Auswahl der richtigen Einheit erfordert die Analyse mehrerer metallurgischer und dimensionaler Faktoren. Sie müssen die Bauweise sorgfältig prüfen.
Hersteller stellen Ventilkörper durch Gießen oder Schmieden her. Gusskörper können bei der Erstfertigung erhebliche Vorteile bieten. Sie ermöglichen komplexe Innengeometrien und wiegen im Allgemeinen weniger. Geschmiedete Körper bieten jedoch eine überlegene strukturelle Integrität. Der Schmiedeprozess richtet die Metallkornstruktur aus und beseitigt innere Porosität. Dies macht geschmiedete Körper zum verbindlichen Standard für Hochdruck-/Hochtemperaturumgebungen (HPHT). Sie sind auch für Sauergasanwendungen erforderlich, die den NACE MR0175-Standards unterliegen.
Sitzmaterialien und Innenausstattung bestimmen die Betriebsgrenzen des Geräts. Ingenieure spezifizieren weich sitzende Varianten aus Materialien wie PTFE, Nylon oder PEEK für saubere Anwendungen bei niedrigen Temperaturen. Weiche Sitze verformen sich leicht gegen die Kugel und gewährleisten so einen absolut blasendichten Abschluss (FCI 70-2 Klasse VI).
Allerdings werden weiche Sitze in abrasiven Umgebungen schnell beschädigt. Für anspruchsvollen Einsatz, abrasive Medien oder Hochtemperaturleitungen müssen Sie Metall-auf-Metall-Sitze spezifizieren. Hersteller beschichten Kugel und Sitze mit Hartauftragslegierungen. Wolframkarbid und Stellit, die durch Hochgeschwindigkeits-Sauerstoff-Brennstoffspritzen (HVOF) aufgetragen werden, sorgen für eine außergewöhnliche Verschleißfestigkeit. Metallsitze garantieren typischerweise Leckraten der Klasse V, die eine minimale, definierte Leckrate bei maximalem Druck ermöglichen.
Maßbeschränkungen bestimmen auch die Designentscheidungen. Bewerten Sie, ob die modulare Einheit die Bauabmessungen des Standards ASME B16.10 erfüllt. Wenn die Einheit diesen Abmessungen entspricht, können Wartungsteams ältere Standard-Einzelblockventile direkt ersetzen. Dadurch sind Modernisierungen von Brownfield-Anlagen möglich, ohne dass bestehende Prozessleitungen durchtrennt oder geschweißt werden müssen.
Implementierungsrealitäten und technische Risiken
Der Einsatz vor Ort birgt mehrere technische Risiken. Sie müssen diese Herausforderungen während der Spezifikationsphase antizipieren und abmildern.
Risiko 1: Überdruck im Hohlraum
Eingeschlossene Flüssigkeit in einem geschlossenen Ventilhohlraum kann sich aufgrund thermischer Veränderungen in der Umgebung schnell ausdehnen. Beispielsweise erwärmt die direkte Sonneneinstrahlung auf eine geschlossene oberirdische Rohrleitung die eingeschlossene Flüssigkeit. Da Flüssigkeiten inkompressibel sind, führt diese Wärmeausdehnung zu Druckspitzen. Eine Druckspitze im Hohlraum kann die Streckgrenze des Ventilkörpers überschreiten und zu einem katastrophalen Bruch führen. Stellen Sie sicher, dass das DBB-Ventil mit selbstentlastenden SPE-Sitzen ausgestattet ist. Wenn Sie DIB-Konfigurationen verwenden müssen, müssen Sie ein externes Hohlraum-Entlastungsventil installieren, das in das Zentralgehäuse eingeschraubt ist.
Risiko 2: diffuse Emissionen und Packungsverschleiß
Während ein einzelnes Gehäusedesign die Flanschleckagepfade reduziert, bleibt die dynamische Spindelpackung eine kritische Schwachstelle. Bei jedem Ventilzyklus werden die Graphit- oder PTFE-Packungsringe durch Reibung abgenutzt. Sobald sich die Verpackung zersetzt, entweichen gefährliche Gase in die Atmosphäre. Spezifizieren Sie vorgespannte Verpackungssysteme. Verwenden Sie Belleville-Federn, um eine konstante Abwärtskraft auf die Stopfbuchse aufrechtzuerhalten. Fordern Sie immer nach ISO 15848-1 oder API 622 zertifizierte emissionsarme Verpackungskonfigurationen, um moderne Umweltstandards zu erfüllen.
Risiko 3: Prüfung und Inbetriebnahme
Die Inbetriebnahme vor Ort erfordert eine strenge Validierung. Sich ausschließlich auf die Factory Acceptance Tests (FAT) des Herstellers zu verlassen, birgt erhebliche Betriebsrisiken. Versand und Handhabung können die Sitzausrichtung verändern. Durch eine ordnungsgemäße hydrostatische und pneumatische Sitzprüfung muss der Hohlraum vor Ort isoliert werden. Techniker müssen die zentrale Entlüftungsfunktion vor der endgültigen Leitungsinstallation physisch überprüfen. Das Versäumnis, eine Hohlraumvalidierung vor Ort durchzuführen, gefährdet die gesamte Sicherheitsvoraussetzung.
Auswahllogik: So bestimmen Sie das richtige DBB-Ventil
Befolgen Sie eine strukturierte Beschaffungssequenz, um inkompatible Produkte auszuschließen. Überspringen Sie verallgemeinerte Anbieterkataloge und setzen Sie strenge technische Parameter durch.
Prozessparameter definieren: Dokumentieren Sie die genaue Zusammensetzung des Fluidmediums. Beachten Sie den maximalen Betriebsdruck, Temperaturbereich und Durchflussmenge. Identifizieren Sie alle Schwebstoffe oder korrosiven Elemente wie Schwefelwasserstoff.
Bestimmen Sie Platz- und Gewichtsbeschränkungen: Berechnen Sie die zulässige Gewichtsgrenze für das Rohrleitungsunterstützungssystem. Bewerten Sie den verfügbaren Spielraum. Verwenden Sie diese Berechnungen, um zwischen einem kompakten modularen Design und einem Standard-Doppelventilaufbau mit Flansch zu entscheiden.
Zertifizierungen überprüfen: Wählen Sie nur Anbieter aus, die eine vollständige Rückverfolgbarkeit des Materials bieten. Fordern Sie Materialzertifikate nach EN 10204 3.1 oder 3.2 an. Stellen Sie sicher, dass der Hersteller über ein gültiges API 6D-Monogramm verfügt. Bestätigen Sie Brandschutzzertifizierungen gemäß API 607 oder API 6FA, um die Leistung bei einem Anlagenbrand zu gewährleisten.
Empirische Daten anfordern: Bitten Sie Hersteller um historische Daten zur Zyklenlebensdauer. Fordern Sie Garantien für die Leckageklasse des Sitzes an, die speziell auf das von Ihnen gewählte Bezugs- und Sitzmaterial abgestimmt sind. Fordern Sie Fallstudien an, die die Langlebigkeit in ähnlichen Anwendungen belegen.
Abschluss
Der Übergang zu einer modernisierten Double-Block-and-Bleed-Architektur ist eine bewährte Methode zur Verschärfung der Arbeitssicherheitsprotokolle. Es reduziert den Platzbedarf Ihrer Infrastruktur und vereinfacht gleichzeitig die Isolationsüberprüfung für Wartungsteams erheblich. Sie eliminieren unnötige Flanschverbindungen und reduzieren so das Risiko von Umweltemissionen.
Eine erfolgreiche Bereitstellung erfordert jedoch die strikte Einhaltung der Standard-API-6D-Definitionen. Sie müssen den Hohlraumdruck explizit steuern, um einen katastrophalen Ausfall zu verhindern. Sie müssen die Materialauswahl sorgfältig auf die spezifischen Prozessflüssigkeiten und Umgebungsbedingungen abstimmen.
Nächste Aktion: Erfassen Sie die Betriebsparameter Ihrer Pipeline. Wenden Sie sich direkt an einen spezialisierten Ventilingenieur, um Ihre spezifischen Druckanforderungen abzubilden. Sie helfen Ihnen bei der finalen Entscheidung zwischen DBB- und DIB-Konfigurationen für Ihr nächstes Anlagen-Upgrade.
FAQ
F: Was ist der Unterschied zwischen einem Single Block and Bleed (SBB) und einem DBB-Ventil?
A: Ein SBB-Ventil bietet eine Isolierung nur aus einer Richtung mit Entlüftungsmöglichkeit. Wir verwenden SBB-Designs typischerweise in weniger kritischen Anwendungen mit niedrigerem Druck. Eine DBB-Einheit dichtet gegen Druck aus beiden Richtungen gleichzeitig ab. Dies ermöglicht Wartungsteams ein sicheres Arbeiten auf beiden Seiten der drucklosen Rohrleitung.
F: Wie testet man einen Doppelblock- und Entlüftungskugelhahn auf Lecks?
A: Schließen Sie das Ventil vollständig. Beaufschlagen Sie die Rohrleitung mit normalem Betriebsdruck. Öffnen Sie den zentralen Körperablauf sicher. Wenn der Hohlraum leer wird und dann stoppt, halten die Innensitze ordnungsgemäß. Kontinuierlicher Durchfluss weist auf ein Sitzleck hin.
F: Entlastet ein DBB-Ventil automatisch den Hohlraumdruck?
A: Ja. Gemäß API 6D-Definition verwendet eine Standard-DBB-Einheit SPE-Sitze (Single Piston Effect). Diese Sitze entlasten den thermischen Hohlraumüberdruck selbständig zurück in die Rohrleitung. Wenn Sitze mit Doppelkolbeneffekt (DPE) verwendet werden, wird die Einheit als DIB klassifiziert und erfordert einen externen Entlastungsmechanismus.
 Deutsch